MESIN CNC EDM DIE SINKING [1] C259-006-3-2020-C03-KP(2-5)
Disediakan oleh: ali
TAJUK: PELARASAN MESIN CNC EDM DIE SINKING
TUJUAN:
Kertas Penerangan ini bertujuan untuk memberikan pengetahuan dan kefahaman kepada pelatih tentang kerja-kerja pelarasan mesin CNC EDM die sinking.
PENERANGAN:
Mesin CNC EDM die sinking merupakan sejenis mesin EDM yang menggunakan elektrod dan media penyejuk yang boleh menghasilkan percikan elektrik dari kutub positif dan kutub negatif dalam proses pemotongan. Pengguna perlu mengisikan program koordinat (G kod dan M kod) dengan lengkap untuk menghasilkan bentuk benda kerja yang dikehendaki. Mesin CNC EDM die sinking mempunyai pelbagai jenis aksesori yang membantu dalam mengendalikan kelancaran proses pemotongan bahan kerja.
1) PENGENALAN OPERASI CNC EDM DIE SINKING
Operasi memotong pada EDM ialah satu proses yang menggunakan cas elektrik atau spark erosion yang boleh dikawal. Melalui percikan elektrik yang terhasil berupaya menghakis pada bahan kerja. Mata pemotong (elektrod), perlulah menggunakan bahan pengalir elektrik yang baik untuk digunakan dalam operasi pemesinan. Rajah 1 ialah mesin CNC EDM die sinking, manakala Rajah 2 dan Rajah 3 menunjukkan nama- nama bahagian mesin CNC EDM die sinking.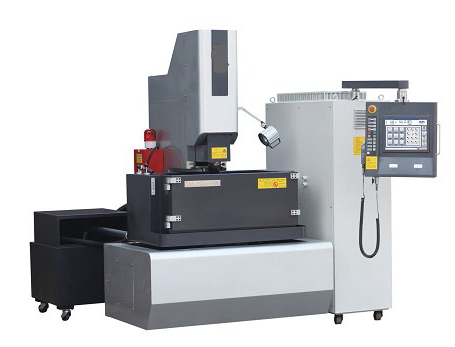
Rajah1: Mesin CNC EDM Die Sinking
.png)
Rajah 3: Bahagian Pada Mesin CNC EDM Die Sinking (Pandangan Tepi)
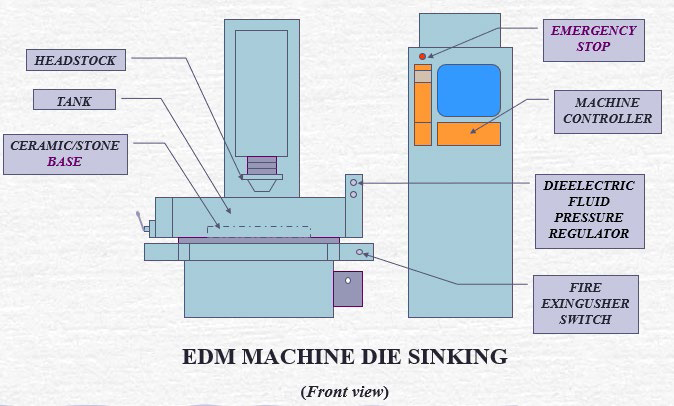
Rajah 2: Bahagian Pada Mesin CNC EDM Die Sinking (Pandangan Hadapan)
1.1) Operasi Mesin
Mengendalikan mesin CNC EDM die sinking melibatkan penggunaan teknologi untuk mencipta bentuk yang sangat rumit dan tepat pada bahan kerja. Keperluan pemahaman yang baik tentang prinsip pemesinan, pengaturcaraan CNC dan pengetahuan tentang kawalan dan perisian mesin tertentu adalah sangat diperlukan. Rajah 4 menunjukkan unsur-unsur untuk proses CNC EDM die sinking.
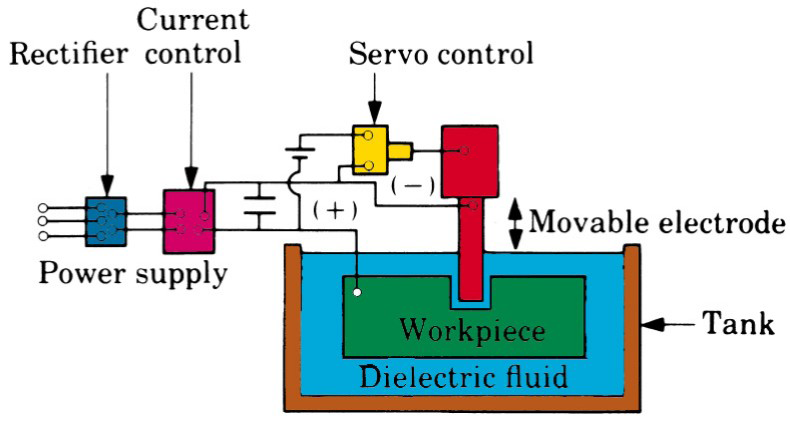
Rajah 4: Unsur-Unsur Bagi Proses CNC EDM Die Sinking
Elektrod bergerak secara turun dan naik pada selang masa yang boleh dikawal sepanjang proses pemesinan. Apabila arus elektrik melalui (passed through) elektrod dan benda kerja, dielektrik akan ter‘ion’ dan terjadilah spark (percikan api). Pada kesan spark bersuhu 8000 oC – 12000 oC akan menyebabkan terjadinya pencairan bahan yang setempat pada permukaan benda kerja. Bahan yang telah cair ini akan beku semula menjadi butiran karbon yang dan ia akan dibersihkan oleh dielektrik. Berikut ialah gambaran keseluruhan proses:
a) Penyediaan dan persediaan
Bahan kerja: Pilih bahan bahan kerja (biasanya logam seperti keluli, aluminium atau tembaga) dan pasangkannya dengan selamat pada meja kerja mesin.
Elektrod: Pilih bahan elektrod yang sesuai berdasarkan bahan bahan kerja. Elektrod adalah alat yang akan menghakis bahan bahan kerja melalui nyahcas elektrik.
Penjanaan laluan alat (toolpath generation): Cipta model CAD/CAM bagi bentuk yang diingini dan hasilkan laluan alat yang akan diikuti oleh mesin EDM untuk membentuk bahan kerja. Rajah 5, reka bentuk hasil bahan kerja berdasarkan bahan kerja.
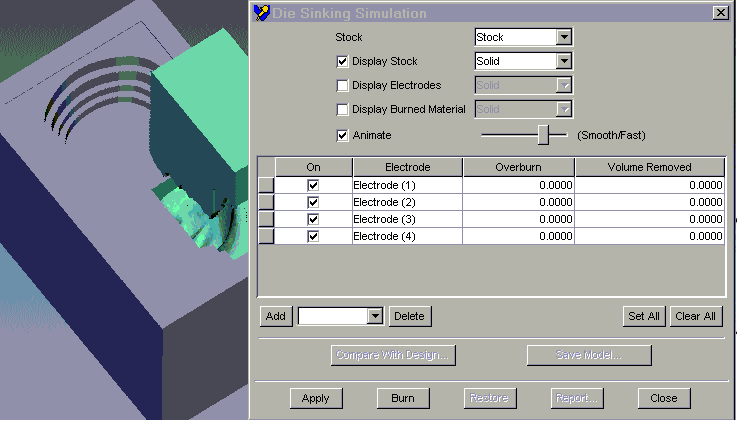
Rajah 5: Simulasi Reka Bentuk Bahan Kerja Dan Elektrod
b) Persediaan mesin
Pemasangan Elektrod: Pasang elektrod pada pemegang elektrod atau chuck mesin. Pastikan ia dijajar dan diketatkan dengan betul.
Bendalir dielektrik: Isi kawasan kerja mesin dengan bendalir dielektrik, yang bertindak sebagai penebat dan penyejuk semasa proses EDM.
c) Proses pelaksanaan
Permulaan: Hidupkan mesin dan muatkan program CNC yang mengandungi arahan laluan alat.
Pendekatan awal: Elektrod menghampiri bahan kerja di bawah arahan program CNC. Jurang kecil dikekalkan antara elektrod dan bahan kerja.
Penjanaan percikan: Apabila elektrod semakin hampir dengan bahan kerja, nyahcas elektrik terkawal (percikan api) terhasil antara bahan dengan elektrod. Percikan api ini menghakis bahan bahan kerja.
Penyingkiran bahan: Nyahcas elektrik menyebabkan kawah kecil atau "rongga" dalam bahan kerja. Cecair dielektrik membuang zarah terhakis, menghalangnya daripada memendap semula pada bahan kerja.
d) Kawalan dan pemantauan
Parameter: Pantau dan selaraskan parameter proses seperti arus nyahcas, voltan, tempoh nadi dan kadar suapan servo. Tetapan ini menentukan kadar penyingkiran bahan dan kualiti keseluruhan bahagian siap.
Kawalan Kualiti: Periksa bahan kerja secara berkala untuk memastikan bahawa dimensi dan kemasan permukaan berada dalam spesifikasi.
e) Penyelesaian dan penamat
Hantaran penamat: Bergantung pada ketepatan yang diingini dan kemasan permukaan, proses itu mungkin melibatkan berbilang hantaran dengan elektrod yang semakin halus.
Haus elektrod: Elektrod haus dari semasa ke semasa disebabkan oleh proses EDM. Gantikan atau asah semula elektrod mengikut keperluan.
Pembersihan: Selepas proses pemesinan, bersihkan bahan kerja untuk mengeluarkan sebarang sisa atau serpihan daripada cecair dielektrik.
f) Pasca pemprosesan
Penyahionan: Selepas pemesinan selesai, bahan kerja dan elektrod mungkin perlu melalui proses penyahionan untuk mengeluarkan sebarang cas elektrik yang tinggal.
Pemeriksaan: Periksa bahan kerja siap untuk ketepatan, kemasan permukaan dan sebarang kecacatan. Buat sebarang pelarasan atau pembetulan yang perlu.
1.2) Jenis-Jenis Bilasan
a) Bilasan tekanan (pressure flushing)
Kaedah ini ialah dengan mengalirkan dielektrik pada tekanan yang tinggi melalui lubang yang ditebuk pada elektrod atau benda kerja. Dielektrik akan mengalirkan butiran karbon keluar dari kawasan spark gap. Rajah 6, adalah bilasan tekanan dan bilasan tekanan yang menggunakan bilasan pot.
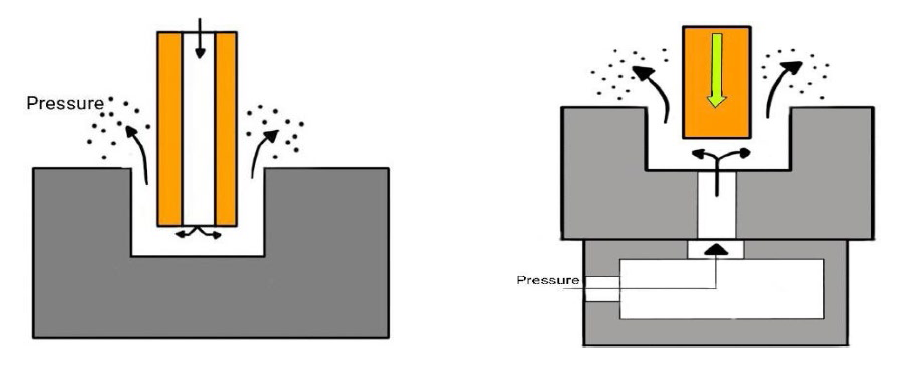
Rajah 6: Bilasan Tekanan Dan Bilasan Tekanan Menggunakan Bilasan Pot
b) Bilasan sedutan (suction flushing)
Kaedah ini ialah dengan menyedut dielektrik melalui lubang yang ditebuk pada elektrod atau benda kerja. Dielektrik yang mengandungi butiran karbon akan disedut keluar dari kawasan spark gap. Rajah 7, adalah bilasan sedutan.
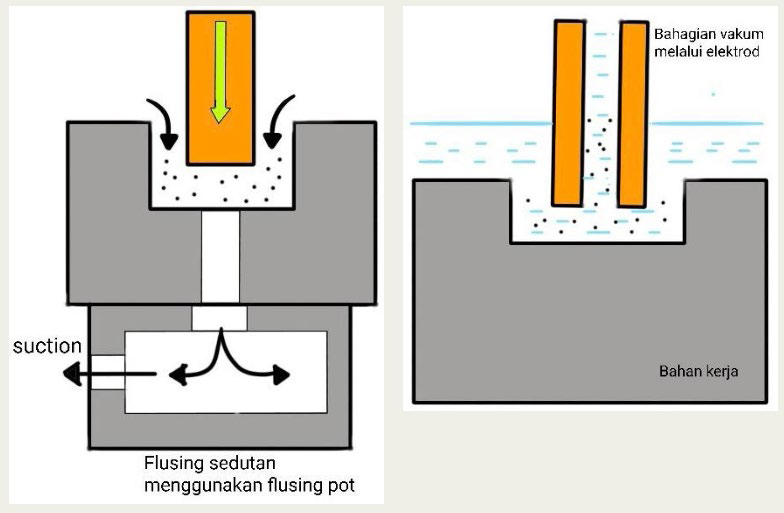
Rajah 7: Bilasan Sedutan
c) Bilasan tepi (side flushing)
Bilasan tepi dilakukan apabila elektrod atau benda kerja tidak boleh ditebuk. Dielektrik disembur terus ke tempat yang paling sesuai. Rajah 8, adalah bilasan tepi.
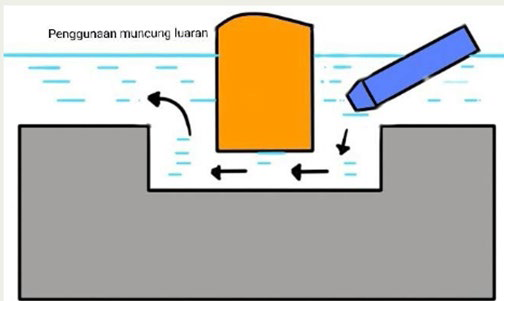
Rajah 8: Bilasan Tepi
d) Bilasan hasil gerakan elektrod (vibration flushing)
Sedutan dan tekanan (pumping and sucking) dielektrik yang disebabkan oleh gerakan elektrod akan menyebabkan dielelektrik menolak keluar butiran karbon dari kawasan spark gap. Kaedah ini hanya sesuai untuk lubang kecil, lubang tidak tembus dan lubang dalam kerana tiada kaedah lain yang sesuai. Rajah 9, adalah flushing hasil gerakan elektrod.
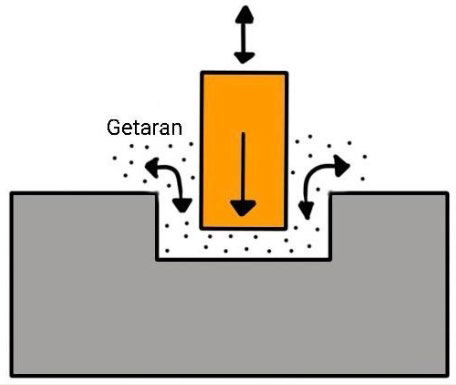
Rajah 9: Bilasan Hasil Gerakan Elektrod
2) JENIS- JENIS AKSESORI CNC EDM DIE SINKING
Terdapat pelbagai aksesori yang digunakan bersama-sama dengan mesin CNC EDM die sinking untuk meningkatkan keupayaan mesin, kecekapan dan mencapai hasil yang lebih tepat. Pilihan aksesori bergantung pada keperluan khusus tugas pemesinan dan keupayaan mesin CNC EDM yang digunakan Berikut ialah beberapa jenis aksesori biasa yang digunakan dalam operasi CNC EDM die sinking:
2.1) Pemegang Elektrod
Aksesori ini memegang elektrod dengan selamat pada tempatnya semasa proses pemesinan. Rajah 10, menunjukkan beberapa jenis pemegang elektrod.
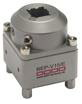 Square Electrode Holder (Stainless Steel) | 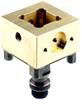 Square Electrode Holder (Brass) |
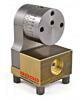 Gate Holding Device | .png) Blank Electrode Holder (Brass) |
| Rajah 10: Jenis-Jenis Pemegang Elektrod | |
2.2) Alat Pengikat (Clamping Device)
Alat pengikat untuk mesin CNC EDM die sinking adalah komponen penting yang digunakan untuk memegang benda kerja selama proses pemesinan EDM. Pemilihan alat pengikat yang tepat mempengaruhi keberhasilan dan kualiti pemesinan.
a) Meja magnetik (magnetic table)
Benda kerja keluli yang berbentuk kepingan tebal dan ukuran yang besar sangat sesuai dipegang dengan menggunakan meja magnet. Ia adalah cepat dan tepat. Rajah 11, adalah contoh meja magnetik
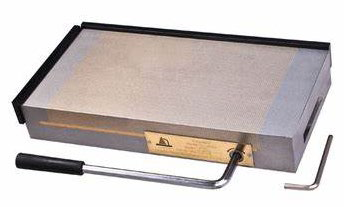
Rajah 11: Meja Magnetik
b) Pengapit dan blok selari
Alat ini digunakan untuk mengapit benda kerja berbentuk kepingan dan benda kerja tersebut perlu dimesin (erosion) hingga tembus. Rajah 12, pengapit dan blok selari.
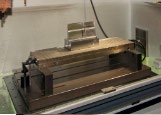
Rajah 12: Pengapit dan Blok Selari
c) V Blok
Benda kerja berbentuk silinder boleh diapit dengan bantuan V blok. Rajah 13, menunjukkan bagaimana V blok boleh memudahkan kerja mengapit benda kerja berbentuk silinder.
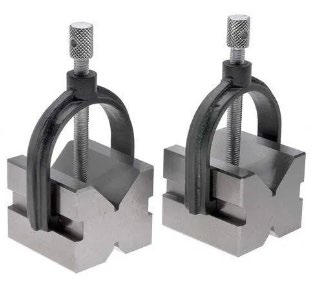
Rajah 13: V Blok
2.3) Bendalir Dielektrik
Pelbagai cecair dielektrik digunakan semasa proses EDM untuk menyediakan penebat dan penyejukan. Sesetengah cecair dikhususkan untuk aplikasi tertentu, seperti pemesinan berkelajuan tinggi atau kemasan halus. Terdapat beberapa jenis cecair dielektrik iaitu :
a) Light lubricating oils
b) Transformers oils
c) Silicon-Base
d) Hydrocarbon
Rajah 14 menunjukkan bendalir dielektrik.
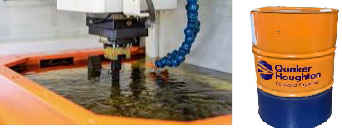
Rajah 14: Bendalir Dielektrik
3) SPESIFIKASI BAHAN KERJA
Spesifikasi bahan kerja boleh berbeza-beza dengan ketara berdasarkan aplikasi khusus dan keperluan projek. Saiz, bahan dan bentuk yang dinyatakan di atas hanyalah sampel dan mungkin tidak digunakan untuk keperluan khusus. Pastikan untuk menentukan dimensi tepat, sifat bahan dan bentuk yang sesuai dengan projek tertentu dan matlamat pemesinan.
Apabila mentakrifkan spesifikasi bahan kerja, pertimbangkan faktor seperti aplikasi yang dimaksudkan, toleransi dimensi, keperluan kemasan permukaan dan sebarang pertimbangan khas lain yang mungkin menjejaskan proses pembuatan atau kefungsian produk akhir. Adalah penting untuk mengetahui spesifikasi ini dengan jelas dan tepat untuk memastikan operasi pemotongan EDM berjalan dengan sempurna. Sebagai contoh spesifikasi bahan kerja seperti Jadual 1, di bawah.
3.1) Saiz
Saiz bahan kerja akan menentukan dimensi keseluruhan bahan yang perlukan. Pertimbangkan panjang, lebar dan ketinggian bahan kerja.
3.2) Bahan
Pilihan bahan kerja adalah penting untuk mencapai hasil yang tepat dan berkualiti tinggi. Berikut adalah beberapa bahan biasa yang digunakan dalam CNC EDM die sinking. Pemilihan bahan kerja dan bahan elektrod hendaklah berdasarkan faktor seperti kemasan permukaan yang dikehendaki, keperluan ketepatan, sifat bahan, dan ciri khusus mesin CNC EDM yang digunakan. Selain itu, pertimbangan harus diberikan kepada faktor seperti haus elektrod, kelajuan pemesinan dan potensi interaksi bahan semasa proses EDM dijalankan. Jadual 1 menunjukkan contoh bahan.
| BIL | Spesifikasi Bahan Kerja | Jenis Bahan | Bentuk Bahan |
| 1 | Blok segi empat sisi sama Panjang: 300 mm (12 inci) Lebar : 50 mm (2 inci) Tebal : 100 mm (4 inci) | Keluli lembut | 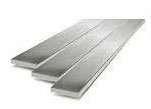 |
| 2 | Bar bulat Diameter: 25 mm (1 inci) Panjang: 300 mm (12 inci) | Aluminium | 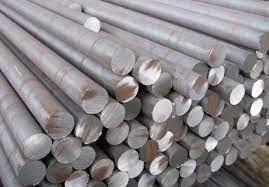 |
| 3 | Bar poligon Diameter: 50 mm (2 inci) Panjang: 300 mm (12 inci) | Keluli tahan karat | 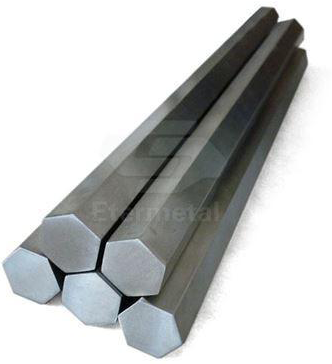 |
| 4 | Blok segi empat tepat Panjang: 300 mm (12 inci) Lebar : 50 mm (2 inci) Tebal : 50 mm (2 inci) | Keluli alat SKD 11 | 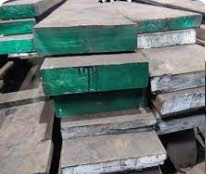 |
| 5 | Kepingan loyang Panjang: 300 mm (12 inci) Lebar : 300 mm (12 inci) Tebal : 3 mm (0.12 inci) | Loyang | 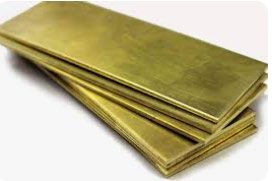 |
| 6 | Bar rata Panjang: 120 mm (4.72 inci) Lebar : 80 mm (3.15 inci) Tebal : 40 mm (1.57 inci) | Tembaga | 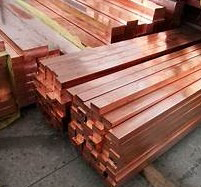 |
3.3) Bentuk
Bentuk bahan kerja boleh berbeza secara meluas bergantung pada aplikasi khusus dan produk akhir yang diingini. CNC EDM die sinking biasanya digunakan untuk mencipta bentuk, rongga dan ciri yang rumit dalam pelbagai jenis bahan. Rajah 15, adalah contoh bentuk bahan kerja pemesinan CNC EDM die sinking. Berikut ialah beberapa jenis bentuk bahan kerja biasa:
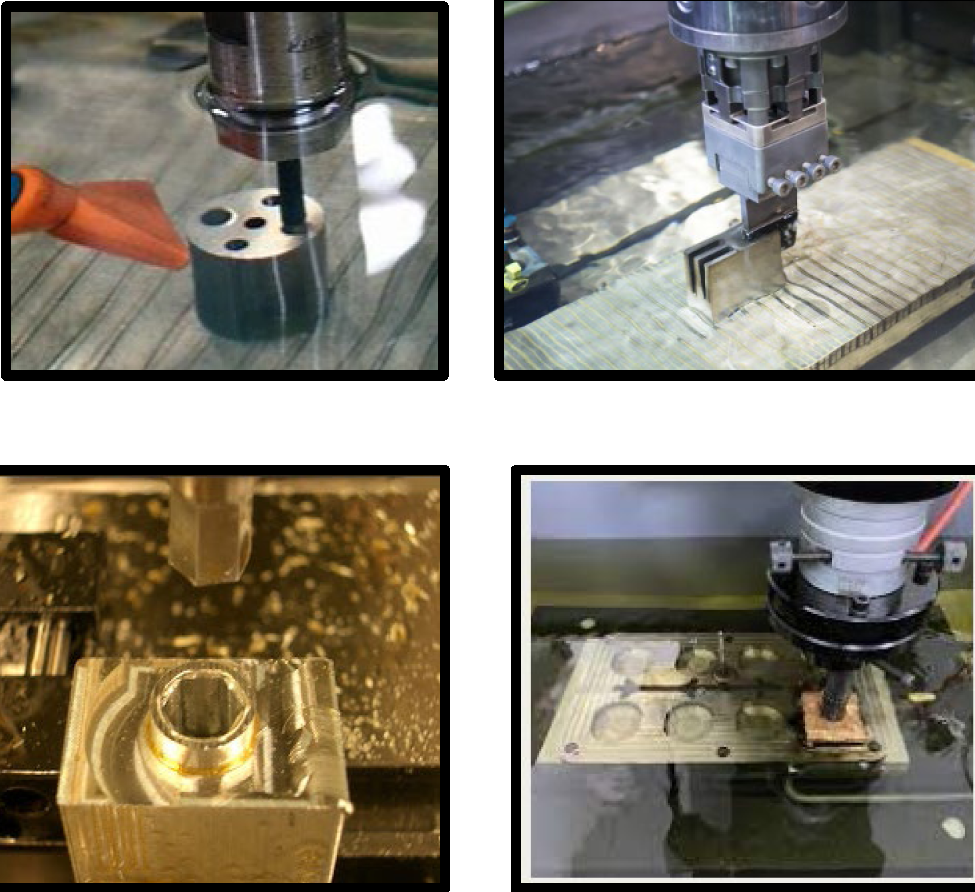
Rajah 15: Contoh Bentuk Bahan Kerja Pemesinan CNC EDM Die Sinking
a) Rongga kompleks: Salah satu aplikasi utama tenggelam mati EDM adalah untuk mencipta rongga dan bentuk rumit yang sukar dicapai menggunakan kaedah pemesinan konvensional. Rongga ini boleh digunakan dalam acuan, acuan dan komponen untuk industri seperti aeroangkasa, automotif dan elektronik.
b) Acuan dan dies: EDM die sinking kerap digunakan untuk mengeluarkan acuan untuk pengacuan suntikan, tuangan die dan proses pembuatan lain. Acuan ini boleh mempunyai bentuk dan ciri yang kompleks yang direplikasi dengan tepat menggunakan EDM.
c) Profil rumit: Bahan kerja dengan profil yang rumit dan terperinci, seperti gear, bilah turbin dan implan perubatan, boleh dimesin dengan berkesan.
d) Alat pemotong: digunakan untuk mencipta geometri alat pemotong yang rumit, seperti kilang akhir, gerudi dan sisipan. Ini membolehkan pengeluaran alat dengan tepi tajam dan ciri yang kompleks.
e) Komponen perubatan: Industri perubatan sering memerlukan komponen yang rumit dan berbentuk tepat, seperti implan pergigian, instrumen pembedahan dan peranti ortopedik. EDM die sinking boleh menghasilkan komponen ini dengan tepat.
f) Komponen elektrik: EDM die sinking boleh digunakan untuk mencipta ciri tepat pada komponen elektrik seperti penyambung, sesentuh dan tempat penderia.
g) Permukaan bertekstur: Bahan kerja dengan permukaan bertekstur atau bercorak boleh dimesin menggunakan EDM die sinking. Ini sering digunakan dalam industri seperti automotif, di mana tekstur estetik dan berfungsi diperlukan.
h) Coining dies: Dalam industri mencetak syiling, EDM die sinking digunakan untuk mencipta coining dies yang rumit dengan ketepatan tinggi dan butiran halus.
i) Barang kemas: Industri perhiasan menggunakan tenggelam mati EDM untuk mencipta reka bentuk yang kompleks dan terperinci pada logam berharga dan batu permata.
j) Komponen aeroangkasa: Komponen untuk industri aeroangkasa, termasuk bilah turbin, ram dan bahagian enjin lain, selalunya memerlukan bentuk yang rumit dan dimensi tepat yang boleh dicapai melalui EDM.
4) JENIS-JENIS ALAT PENGIKAT CNC EDM DIE SINKING
4.1) Ragum
Penggunaan ragum tepat sesuai untuk benda kerja kepingan bersegi yang sederhana besar, tebal dan benda kerja berukuran kecil. Benda kerja boleh diapit dengan cepat dan tepat. Untuk memudahkan kerja, ragum dijajar terlebih dahulu sebelum benda kerja diapit Rajah 16, ragum tepat yang boleh digunakan untuk mengikat bahan.
Rajah 16: Ragum Tepat
4.2) Lekapan (Fixture)
Lekapan, dalam konteks pembuatan dan pemesinan, merujuk pada peranti atau alat khusus yang digunakan untuk memegang dan meletakkan bahan kerja semasa pelbagai proses pemesinan. Lekapan direka bentuk untuk memastikan bahan kerja diapit dengan selamat pada tempatnya, membolehkan operasi pemesinan yang tepat, konsisten dan penting dalam mencapai ketepatan. Matlamatnya adalah untuk memilih lekapan yang memastikan hasil yang konsisten dan tepat sepanjang proses pemesinan EDM. Sebagai contoh lekapan (Fixture) seperti Jadual 2, di bawah.
Keterangan Alat | Alat | |
| 1 | Plate Fixtures Lekapan plat direka bentuk untuk memegang bahan kerja dengan kukuh dan tepat pada tempatnya semasa proses pemotongan wayar EDM. Ia membantu mengelakkan getaran, pergerakan atau herotan bahan kerja, yang boleh menyebabkan ketidaktepatan pada bahagian mesin akhir. | 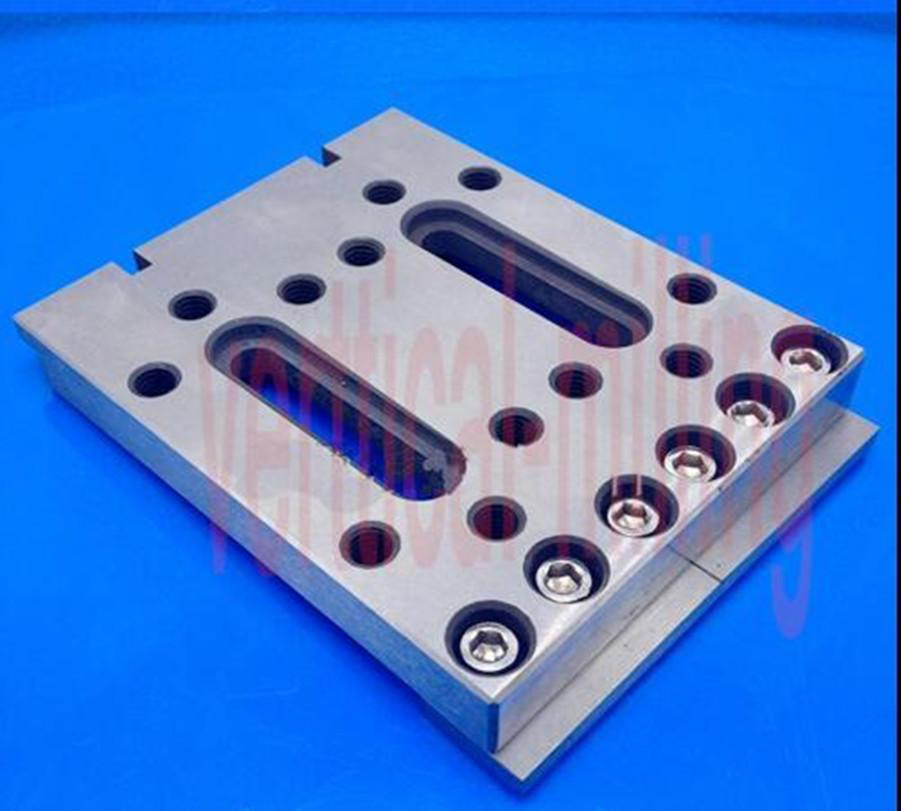 |
| 2 | Tooling Fixture Lekapan perkakas digunakan untuk memegang alatan atau elektrod khusus yang digunakan dalam proses EDM. Lekapan ini memastikan bahawa perkakas diletakkan dengan tepat untuk pemesinan yang tepat | 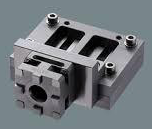 |
| 3 | Indexing Fixture Lekapan pengindeksan membolehkan bahan kerja diputar atau dialihkan ke kedudukan tertentu dengan ketepatan yang tinggi. Ini berguna untuk ciri pemesinan pada selang masa yang tepat | 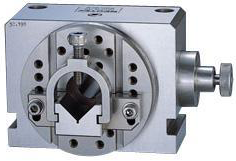 |
| 4 | Pallet Fixture Lekapan palet direka untuk memegang berbilang bahan kerja secara serentak. Lekapan jenis ini berguna apabila anda perlu memesin beberapa bahagian yang serupa atau serupa dalam satu persediaan. Ia menjimatkan masa dengan membenarkan anda menukar bahan kerja dengan cepat. | 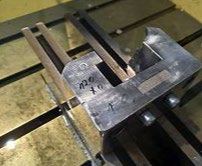 |
4.3) Magnetic Vise (Magnetic Chucks)
Magnetic Vise atau Magnetic chuck adalah bahan pemegang benda kerja yang paling biasa digunakan pada mesin EDM Die Sinking. Rajah 17, ialah contoh mangnetic vise. Terdapat tiga jenis magnetic vise iaitu:
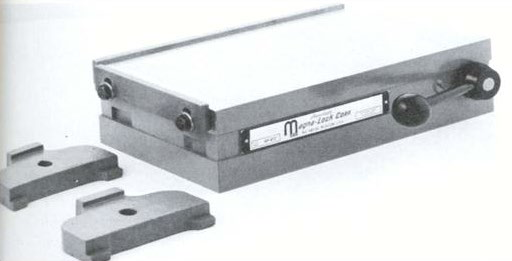
Rajah 17: Magnetic Vise
a) Permanent magnet chuck
Permanent magnet chuck adalah chuck yang paling banyak digunakan pada masa ini dimana ia merangkumi barisan siri alternating plates. Alternating plate ini mengandungi kuasa magnet yang kuat dimana pole pieces padanya boleh dikeluarkan untuk meningkatkan lagi magnetic flux dan seterusnya menguatkan lagi pegangan pada benda kerja. Ia juga boleh mengurangkan magnetic flux untuk melepaskan pegangan pada benda kerja.
b) Electro-magnetic
“Electro-magnet chuck” akan aktif apabila arus elektrik disalurkan. Chuck akan terus kekal aktif (magnetized) selagi elektrik dibekalkan.
c) Electro-permanent magnetic chuck
“Electro Permenant Chuck” mempunyai dimana ia akan terus mempunyai keupayaan menahan benda kerja dengan atau tiada kuasa elektrik disalurkan.
4.4) Kit Pengapit (Clamping Kit)
Kit pengapit memastikan kestabilan, ketepatan dan kebolehulangan, yang penting untuk mencapai pemotongan wayar EDM yang tepat. Reka bentuk komponen pengapit yang akan memegang bahan kerja seperti penyokong, lekapan dan sebarang elemen lain yang diperlukan untuk kebolehcapaian kestabilan dan keperluan untuk meminimumkan getaran. Matlamatnya memegang bahan kerja dengan selamat sambil membenarkan pemotongan yang tepat dan cekap. Apabila memilih kit pengapit yang betul untuk proses pemotongan, pertimbangkan faktor seperti saiz bahan kerja, bentuk, bahan, ketepatan yang diperlukan, kebolehcapaian untuk pemotongan dan keupayaan mesin EDM. Sebagai contoh kit pengapit seperti Jadual 3 di bawah:
| bil | Keterangan Alat | Alat |
| 1 | Fixture Plate Clamping Kit Kit ini melibatkan pemasangan bahan kerja pada plat lekapan menggunakan gabungan bolt, skru dan pengapit. Plat lekapan sering dilengkapi dengan lubang berulir atau T-slot untuk menampung pelbagai mekanisme pengapit. Kit ini menawarkan fleksibiliti dan fleksibiliti dalam memegang pelbagai jenis bahan kerja | 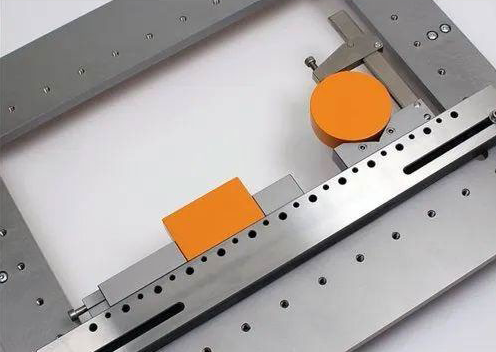 |
| 2 | Spring Clamping Kit fixture Lekapan mungkin termasuk komponen seperti pengapit, spring, plat asas, penyokong, dan mekanisme pelarasan untuk menampung bentuk dan saiz bahan kerja yang berbeza. Lekapan ini penting dalam mengekalkan ketepatan dan kebolehulangan semasa operasi pembuatan | 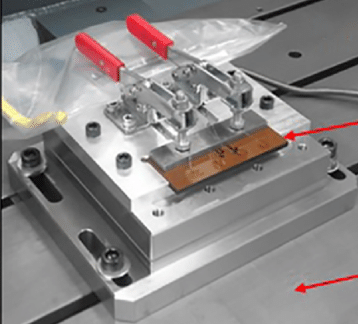 |
| 3 | Customized Clamping Kit Lekapan kit pengapit tersuai ialah alat khusus yang direka untuk memegang bahan kerja dengan selamat. Tidak seperti lekapan biasa, yang direka untuk kegunaan umum, lekapan ini direka khusus untuk memenuhi keperluan unik operasi pembuatan tertentu. Ia mengambil kira saiz, bentuk, bahan kerja, serta proses pemesinan atau pemasangan khusus yang terlibat. | 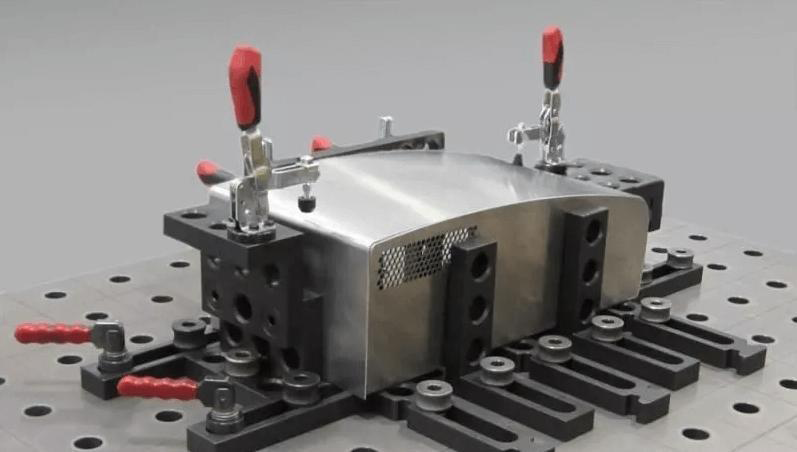 |
| 4 | Self-Centering Clamping Kit Lekapan Kit Pengapit sepusat ialah alat khusus yang digunakan dalam pemesinan dan proses pembuatan untuk memegang bahan kerja dengan kukuh dan tepat. Lekapan jenis ini direka bentuk untuk memusatkan bahan kerja secara automatik dalam lekapan, yang memudahkan persediaan bahan. | 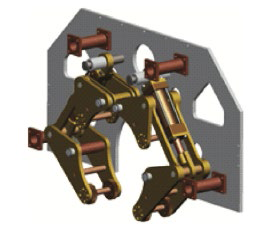 |
📄 Lihat PDF Asal